आपका वर्कपीस टेबल पर फिट हो सकता है, लेकिन क्या फिक्स्चर और टूल की गति के लिए पर्याप्त जगह है? एक हाई-स्पीड स्पिंडल आकर्षक लग सकता है, लेकिन क्या यह भारी स्टील काटने के लिए पर्याप्त टॉर्क प्रदान करेगा? और क्या आपके पुर्जों को वास्तव में चौथे या पाँचवें अक्ष की आवश्यकता है, या एक अच्छी तरह से कॉन्फ़िगर किया गया अक्ष ही काफी होगा? 3-अक्षीय मशीन क्या यह अधिक कुशल होगा?
मशीन मॉडलों की तुलना करने से पहले ये वे प्रश्न हैं जो मायने रखते हैं।
सबसे अच्छा तरीका यह है कि आप अपने पुर्जों से शुरुआत करें। सबसे पहले वर्कपीस का आकार, सामग्री, मशीनिंग की विशेषताएं, कटिंग लोड, टॉलरेंस और उत्पादन मात्रा तय करें, फिर इन आवश्यकताओं को मशीन की गति, स्पिंडल, कठोरता, अक्ष विन्यास और सहायक प्रणालियों से मिलाएं।
यह गाइड आपको चरण दर चरण यह चयन करने का तरीका बताएगी।
स्पिंडल स्पीड, मशीन ट्रैवल या कंट्रोलर विकल्पों की तुलना करने से पहले, उस हिस्से से शुरुआत करें जिसे आपको वास्तव में बनाने की आवश्यकता है।
अपने किसी सामान्य चित्र को लें और कुछ बुनियादी प्रश्न पूछें: भाग का आकार कितना है? यह किस सामग्री से बना है? कितनी भुजाओं पर मशीनिंग की आवश्यकता है? कितनी सामग्री हटानी होगी? कौन सी सहनशीलता सबसे महत्वपूर्ण है? और आप कितने भाग बनाने की उम्मीद करते हैं?
इन उत्तरों से आपको अपनी जरूरत की मशीन चुनने में जल्दी मदद मिलेगी।
भाग की आवश्यकता | इससे क्या प्रभावित होता है |
भाग के आयाम | X, Y, Z यात्रा और टेबल का आकार |
भाग + फिक्स्चर का वजन | टेबल की भार क्षमता |
सामग्री | स्पिंडल टॉर्क, गति और मशीन की कठोरता |
मशीनिंग विशेषताएं | 3-अक्ष, 4-अक्ष या 5-अक्ष की आवश्यकता |
सामग्री हटाना | काटने की शक्ति और संरचनात्मक कठोरता |
उपकरण की मात्रा | टूल मैगज़ीन क्षमता |
सहनशीलता | मशीन की स्थिरता और निरीक्षण की आवश्यकताएँ |
उत्पादन मात्रा | गति, स्वचालन और उत्पादकता |
उदाहरण के लिए, दो भागों के आयाम लगभग समान हो सकते हैं, लेकिन उन्हें बनाने के लिए बहुत अलग-अलग मशीनों की आवश्यकता हो सकती है।
कई छेदों और खांचों वाले एल्यूमीनियम आवरण के लिए उच्च स्पिंडल गति और तीव्र फीड दर लाभकारी हो सकती है। समान आकार के स्टील मोल्ड बेस के लिए अधिक टॉर्क, कठोरता और कटिंग स्थिरता की आवश्यकता हो सकती है।
इसलिए प्रश्न पर ही न रुकें:
"क्या यह मशीन मेरा हिस्सा संभाल पाएगी?"
ये भी पूछें:
"क्या यह मशीन वास्तविक कटाई की स्थितियों में मेरे हिस्से को कुशलतापूर्वक संसाधित कर सकती है?"
एक बार जब इन बुनियादी पुर्जों की आवश्यकताएं स्पष्ट हो जाएं, तो आप उन्हें मशीन की यात्रा, टेबल की क्षमता, स्पिंडल के प्रदर्शन, कठोरता और अक्ष विन्यास से मिलाना शुरू कर सकते हैं।
एक बार जब आपको अपने पुर्जे का आकार पता चल जाए, तो अगला कदम यह सुनिश्चित करना है कि मशीन में पर्याप्त उपयोगी मशीनिंग स्थान हो।
मशीन की गति को केवल वर्कपीस के आयामों से ही न मिलाएं।
900 मिमी लंबे हिस्से का मतलब यह नहीं है कि 900 मिमी की एक्स-एक्सिस मूवमेंट पर्याप्त है। आपको अभी भी फिक्सचर, क्लैंप, टूल अप्रोच और हिस्से के चारों ओर सुरक्षित मूवमेंट के लिए जगह चाहिए।
इसे समझने का एक अधिक व्यावहारिक तरीका यह है:
पार्ट का आकार + फिक्स्चर + क्लैम्पिंग स्पेस + टूल एक्सेस = आवश्यक मशीनिंग एनवेलप
तुलना करते समय ऊर्ध्वाधर सीएनसी मशीनेंइन विशिष्टताओं की एक साथ जांच करें:
मशीन विनिर्देश | आपको क्या जांचना चाहिए |
X/Y/Z यात्रा | क्या यह उपकरण मशीनिंग के सभी आवश्यक क्षेत्रों तक पहुंच सकता है? |
टेबल का आकार | क्या पुर्जे और उपकरण को सुरक्षित रूप से लगाया जा सकता है? |
टेबल लोड | क्या यह पुर्जे, फिक्स्चर और सहायक उपकरणों का भार सहन कर सकता है? |
स्पिंडल से टेबल की दूरी | क्या ऊंचे पुर्जों और लंबे औजारों के लिए पर्याप्त जगह है? |
टेबल लोड को नजरअंदाज करना विशेष रूप से आसान है। यह मशीन केवल वर्कपीस को ही नहीं उठाती। फिक्स्चर, वाइस, रोटरी टेबल और मल्टीपल-पार्ट सेटअप सभी इसका वजन बढ़ाते हैं।
Z-अक्ष की क्षमता के लिए भी यही बात लागू होती है। एक लंबा फिक्स्चर, लंबा उपकरण या रोटरी टेबल उपयोग योग्य ऊर्ध्वाधर स्थान को तेजी से कम कर सकता है।

इसलिए मशीन का आकार चुनने से पहले, ये सवाल पूछें:
क्या यह पुर्जा टेबल पर फिट हो सकता है, ठीक से क्लैंप किया जा सकता है, और फिर भी उपकरण को सभी कार्यों को पूरा करने के लिए पर्याप्त जगह छोड़ सकता है?
अपनी सामान्य उत्पादन क्षमता और भविष्य में होने वाली उचित वृद्धि के लिए पर्याप्त क्षमता चुनें, लेकिन केवल इसलिए मशीन का आकार ज़रूरत से ज़्यादा न रखें क्योंकि अधिक यात्रा क्षमता सुरक्षित प्रतीत होती है।
सामग्री और काटने की क्षमता के आधार पर, समान आकार के पुर्जे के लिए भी बहुत अलग-अलग मशीनों की आवश्यकता हो सकती है। मशीन का ढांचा चुनने से पहले, इस बात पर विचार करें कि आपकी प्रक्रिया में कितनी काटने की शक्ति उत्पन्न होगी।

एल्युमीनियम, सामान्य घटकों और हल्के स्टील की मशीनिंग के लिए, गति और प्रतिक्रियाशीलता अक्सर अधिक महत्वपूर्ण होती हैं।
आप प्राथमिकता निर्धारित कर सकते हैं:
इन कार्यों के लिए आमतौर पर आपको अत्यधिक भारी मशीन संरचना की आवश्यकता नहीं होती है।
स्टील, कच्चा लोहा, मोल्ड बेस और बड़े स्टॉक को हटाने से मशीन पर बहुत अधिक भार पड़ता है।
इन मामलों में, निम्नलिखित बातों पर अधिक ध्यान दें:
बड़े कटर, गहरे कट और निरंतर रफिंग से कठोरता की आवश्यकता बढ़ जाती है।
स्पिंडल की सेटिंग आपके पुर्जों की वास्तविक मशीनिंग प्रक्रिया के अनुरूप होनी चाहिए। कुछ कार्यों के लिए उच्च आरपीएम उपयोगी होता है, लेकिन इसका मतलब यह नहीं है कि प्रदर्शन बेहतर होगा।

मशीनिंग करते समय उच्च स्पिंडल गति अधिक उपयोगी होती है:
यदि आपके अधिकांश काम में छोटे उपकरण और हल्की कटाई शामिल है, तो स्पिंडल की गति का चक्र समय और सतह की गुणवत्ता पर सीधा प्रभाव पड़ सकता है।
स्टील, कच्चा लोहा, बड़े कटर या भारी रफिंग के लिए, अधिकतम आरपीएम की तुलना में टॉर्क अधिक महत्वपूर्ण हो जाता है।.
उच्च टॉर्क का उपयोग करते समय स्थिर कटिंग बनाए रखने में मदद मिलती है:
यदि आपके पुर्जों को मुख्य रूप से भारी कटिंग की आवश्यकता होती है, तो 15,000 आरपीएम स्पिंडल हमेशा 10,000 आरपीएम स्पिंडल से बेहतर विकल्प नहीं होता है।
टूल इंटरफेस और टूल का आकार भी आपकी मशीनिंग स्थितियों के अनुरूप होना चाहिए।
सामान्य मशीनिंग के लिए, एक छोटा टूल इंटरफ़ेस पर्याप्त हो सकता है। भारी कटिंग या बड़े टूल्स के लिए, अधिक कठोर इंटरफ़ेस उपयुक्त होता है। टूल इंटरफ़ेस यह बेहतर सपोर्ट और कटिंग स्थिरता प्रदान कर सकता है।
इसका मूल मंत्र सरल है:
अपनी सामग्री, उपकरण के आकार और काटने की क्षमता के अनुसार स्पिंडल का चयन करें—न कि स्पेसिफिकेशन शीट पर लिखे उच्चतम अंक के आधार पर।
आपको कितनी अक्षों की आवश्यकता होगी, यह मुख्य रूप से इस बात पर निर्भर करता है कि आपको कितनी भुजाओं और कोणों की मशीनिंग करनी है।
अधिक अक्षों से सेटअप कम हो सकते हैं, लेकिन इससे मशीन की लागत और प्रोग्रामिंग की जटिलता भी बढ़ जाती है। लक्ष्य यह है कि केवल उतनी ही क्षमता का उपयोग किया जाए जितनी आपके पुर्जों को वास्तव में आवश्यकता है।
जब अधिकांश विशेषताओं तक ऊपर से या साधारण पुनर्व्यवस्थापन के साथ पहुंचा जा सकता है, तो आमतौर पर एक 3-अक्षीय ऊर्ध्वाधर सीएनसी मशीन पर्याप्त होती है।
इसके सामान्य भागों में शामिल हैं:
यदि आप अपने पुर्जों को एक या दो सेटअप में कुशलतापूर्वक पूरा कर सकते हैं, तो 3-एक्सिस मशीन अक्सर सबसे व्यावहारिक विकल्प होती है।
जब किसी पार्ट में कई तरफ से विशेषताएं मौजूद हों तो चौथा अक्ष उपयोगी होता है।
इससे मशीनिंग के दौरान मैन्युअल रूप से स्थिति बदलने की आवश्यकता कम हो सकती है:
मुख्य लाभ केवल "एक और अक्ष" होना ही नहीं है, बल्कि कम सेटअप और बेहतर मशीनिंग निरंतरता.
5-अक्ष मशीनिंग यह तब अधिक उपयोगी हो जाता है जब भाग में निम्नलिखित शामिल हों:

5-एक्सिस चुनने से पहले, एक सवाल पूछें:
क्या अतिरिक्त अक्षों से सेटअप की संख्या में काफी कमी आ सकती है या जटिल संरचनाओं की मशीनिंग आसान हो सकती है?
यदि नहीं, तो आपके पुर्जों के लिए 3-एक्सिस या 4-एक्सिस समाधान अधिक लागत प्रभावी हो सकता है।
एक बार मशीन का आकार, कठोरता, स्पिंडल और अक्ष विन्यास स्पष्ट हो जाने के बाद, उन सहायक प्रणालियों पर ध्यान दें जिनकी आपकी प्रक्रिया को वास्तव में आवश्यकता है।
किसी सामान्य पुर्जे को पूरा करने के लिए आवश्यक उपकरणों की संख्या से शुरुआत करें।
यदि आपकी प्रक्रिया में एक ही सेटअप में फेस मिलिंग, ड्रिलिंग, टैपिंग, बोरिंग टूल्स और फिनिशिंग टूल्स का उपयोग होता है, तो एक बड़ा टूल मैगज़ीन मैन्युअल टूल बदलने और रुकावटों को कम कर सकता है।
हालांकि, सरल पुर्जों के लिए, अतिरिक्त टूल पोजीशन से शायद ही कोई खास फायदा हो।
भारी कटाई, गहरे छेद की मशीनिंग और उच्च मात्रा में उत्पादन से अधिक गर्मी और चिप्स उत्पन्न होते हैं।
आपकी प्रक्रिया के आधार पर, आपको निम्नलिखित की आवश्यकता हो सकती है:
चिप और शीतलक का बेहतर प्रबंधन स्थिर कटाई बनाए रखने में मदद करता है और मशीन के अनावश्यक रूप से रुकने को कम करता है।
वर्कपीस प्रोब, टूल सेटर, रोटरी टेबल और स्वचालित लोडिंग जैसे विकल्प दक्षता में सुधार कर सकते हैं, खासकर बैच उत्पादन में।
लेकिन हर विकल्प से किसी वास्तविक समस्या का समाधान होना चाहिए।
खुद से पूछें:
क्या इस कॉन्फ़िगरेशन से सेटअप का समय कम होगा, प्रक्रिया नियंत्रण में सुधार होगा या उत्पादन चक्र छोटा होगा?
यदि उत्तर नहीं है, तो शायद आपको इसकी आवश्यकता नहीं है।
एक बार जब आपको अपने पार्ट का आकार, सामग्री, कटिंग लोड और उत्पादन संबंधी आवश्यकताओं का पता चल जाए, तो आप यांगसेन वीएमसी श्रृंखला को बहुत तेजी से चुन सकते हैं।
अपनी मुख्य मशीनिंग आवश्यकता को प्रारंभिक बिंदु के रूप में उपयोग करें:
आपकी मशीनिंग की आवश्यकता | यांगसेन मशीन दिशा | विशिष्ट भाग |
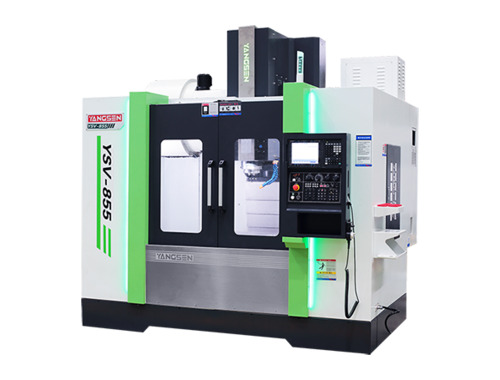
सामान्य परिशुद्ध मशीनिंग | वाईएसवी श्रृंखला | ऑटोमोटिव पार्ट्स, वाल्व, सामान्य घटक |
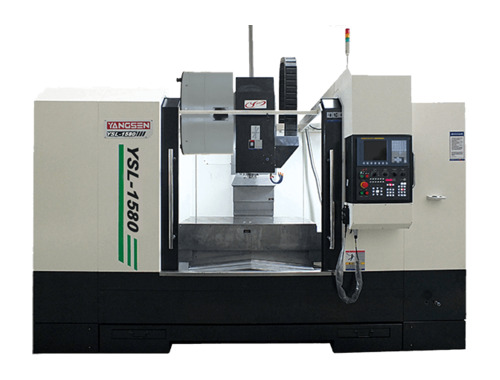
उच्च कठोरता वाली कटाई | वाईएसएल श्रृंखला | सांचे, कठोर सामग्री, भारी कटाई |
कई उपकरण या कई प्रक्रियाएँ | वाईएसवी ड्यूल-एटीसी | मोल्ड बेस, जटिल पुर्जे, बहु-प्रक्रिया घटक |
विशेषीकृत या बैच उत्पादन | वाईएस स्पेशल सीरीज़ | विशेष पुर्जे और उच्च मात्रा में उत्पादन |
यांगसेन की मौजूदा वीएमसी चयन मार्गदर्शिका भी इसी मूल तर्क का अनुसरण करती है: वाईएसवी सामान्य परिशुद्धता और कुशल मशीनिंग की ओर, वाईएसएल अधिक कटिंग स्थिरता की ओर, डुअल-एटीसी कॉन्फ़िगरेशन उच्च उपकरण क्षमता की ओर और वाईएस स्पेशल सीरीज़ विशिष्ट उत्पादन आवश्यकताओं की ओर लक्षित है।
आपको स्वयं सटीक मॉडल चुनने की आवश्यकता नहीं है।
निम्नलिखित बुनियादी विवरण तैयार करें:
फिर इन आवश्यकताओं की तुलना उपलब्ध मशीन यात्रा और विन्यास से करें।
क्या आपके पास पहले से ही किसी भाग का चित्र है? अपनी मशीनिंग संबंधी आवश्यकताओं के साथ इसे भेजें। यांगसेन के इंजीनियर केवल मॉडल नंबरों के आधार पर चयन करने के बजाय उपयुक्त वीएमसी सीरीज़ और मशीन के आकार को चुनने में आपकी मदद कर सकते हैं।
प्रश्न: मशीन की यात्रा मेरे हिस्से की यात्रा से कितनी अधिक होनी चाहिए?
ए: यात्रा को केवल पार्ट के आकार के आधार पर निर्धारित न करें। आपको फिक्स्चर, क्लैंप, टूल एक्सेस और सुरक्षित अक्षीय गति के लिए भी जगह चाहिए। वर्कपीस के आकार में एक निश्चित प्रतिशत जोड़ने के बजाय संपूर्ण मशीनिंग क्षेत्र की जाँच करें।
प्रश्न: मुझे कैसे पता चलेगा कि मेरे पार्ट को हाई-रिजिडिटी वीएमसी की आवश्यकता है?
ए: कटिंग लोड पर ध्यान दें। यदि आपकी प्रक्रिया में भारी स्टील कटिंग, डीप रफिंग, बड़े कटर या अधिक मात्रा में सामग्री हटाना शामिल है, तो कठोरता अधिक महत्वपूर्ण हो जाती है। एल्युमीनियम और हल्के सामान्य मशीनिंग के लिए, गति और अक्ष की प्रतिक्रियाशीलता अधिक मायने रखती है।
प्रश्न: क्या स्पिंडल की उच्च गति हमेशा बेहतर होती है?
ए: नहीं। उच्च आरपीएम छोटे औजारों, एल्यूमीनियम और हाई-स्पीड फिनिशिंग के लिए उपयोगी है। स्टील या कास्ट आयरन में भारी कटिंग के लिए स्पिंडल टॉर्क और पावर अधिक फायदेमंद हो सकती है। अपनी सामान्य कटिंग प्रक्रिया के अनुसार स्पिंडल का चुनाव करें।
प्रश्न: मुझे 3-एक्सिस, 4-एक्सिस या 5-एक्सिस मशीन का चयन करना चाहिए?
ए: यह गिनें कि कितनी भुजाओं और कोणों की मशीनिंग करनी है। सरल पुर्जों के लिए आमतौर पर 3-एक्सिस मशीन पर्याप्त होती है। 4-एक्सिस मशीन कई भुजाओं वाले पुर्जों के लिए बार-बार पोजीशन बदलने की आवश्यकता को कम कर सकती है, जबकि 5-एक्सिस मशीनिंग जटिल कोणों और मुश्किल टूल एक्सेस वाले पुर्जों के लिए अधिक उपयोगी होती है।
प्रश्न: मशीन से अनुशंसा मांगते समय मुझे कौन सी जानकारी प्रदान करनी चाहिए?
ए: निम्नलिखित जानकारी तैयार करें:
पुर्जे की जानकारी जितनी अधिक संपूर्ण होगी, सही मशीन के आकार और विन्यास की सिफारिश करना उतना ही आसान होगा।
प्रश्न: क्या मैं यांगसेन मशीन चुनने से पहले अपने पार्ट का ड्राइंग भेज सकता हूँ?
ए: जी हाँ। वास्तव में, यह अक्सर सबसे अच्छा प्रारंभिक बिंदु होता है। आपका ड्राइंग इंजीनियरिंग टीम को मॉडल नंबर के आधार पर चयन करने के बजाय वास्तविक पार्ट के आधार पर मशीन की गति, टेबल की क्षमता, स्पिंडल की आवश्यकताएं, कठोरता, अक्ष विन्यास और वैकल्पिक प्रणालियों का मूल्यांकन करने की अनुमति देता है।
एक उपयुक्त मशीन को न केवल पुर्जे की मशीनिंग करने में सक्षम होना चाहिए, बल्कि उसे कुशलतापूर्वक, विश्वसनीय रूप से और अनावश्यक विन्यास के बिना ऐसा करना चाहिए।
यदि आपके पास पहले से ही पार्ट ड्राइंग, मटेरियल की जानकारी और मशीनिंग संबंधी आवश्यकताएं हैं, तो आप उनका उपयोग मशीन के चयन के आधार के रूप में कर सकते हैं।
यांगसेन मशीन के चयन के लिए, आप अपने पुर्जों का विवरण हमारी इंजीनियरिंग टीम को भेज सकते हैं ताकि वे आपके अनुप्रयोग के लिए उपयुक्त वर्टिकल सीएनसी मशीन कॉन्फ़िगरेशन का चयन करने में आपकी मदद कर सकें।
अपनी उत्पादन आवश्यकताओं के लिए सही सीएनसी मशीनिंग समाधान खोजने के लिए सीएनसी यांगसेन से संपर्क करें।
टैग :