ज्यादातर 5-एक्सिस मशीनें जो निराशाजनक साबित होती हैं, वे गलत रीडिंग देने की वजह से नहीं होतीं। बल्कि वे गलत आकार की होती हैं।
पहले ही झुकाव में पुर्जा आवरण से टकरा गया। किसी ने भी फिक्स्चर का वजन नहीं किया था। टूल 180 मिमी लंबा था और स्पिंडल नोज इतनी ऊंचाई तक नहीं चढ़ सकता था। ऐसी मशीनें वापस नहीं भेजी जातीं - उन्हें कोने में खड़ा करके तीन-अक्षीय कार्य में लगाया जाता है, जिसकी लागत उन्हें वापस भेजने से कहीं अधिक होती है। और यह सब स्पेसिफिकेशन शीट में स्पष्ट रूप से दिखाई दे रहा था।
इसलिए यह गाइड सिद्धांत को छोड़ देती है — हमारी 5-एक्सिस सीएनसी मशीनों के प्रकार लेख में इस बारे में बताया गया है। आपकी ओर से मापने के लिए यहां चार संख्याएँ दी गई हैं, फिर आठ के प्रकाशित विनिर्देश दिए गए हैं। ट्रनियन शैली के मशीनिंग केंद्र.
अधिकांश खरीदार टेबल का व्यास पढ़ते हैं, सोचते हैं कि "Ø400 ठीक लग रहा है," और फिर स्पिंडल की गति पर ध्यान देते हैं। फिर मशीन आती है और पता चलता है कि पुर्जा उसमें फिट नहीं हो रहा है। यहाँ वह प्रक्रिया बताई गई है जो कारगर है।
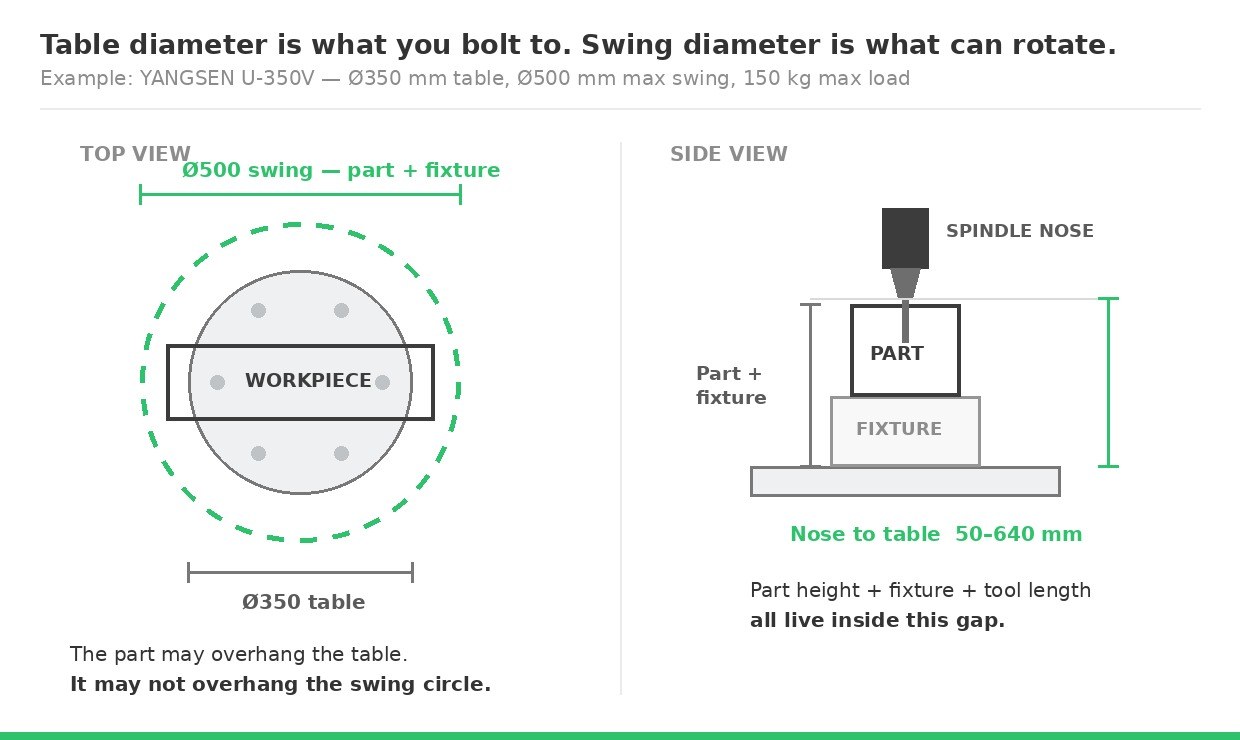
टेबल का आकार वह डिस्क है जिस पर आपका फिक्स्चर बोल्ट से कसा जाता है। स्विंग व्यास वह वृत्त है जिसके चारों ओर आपका वर्कपीस झुकते और घूमते हुए बिना किसी चीज से टकराए घूम सकता है। कभी-कभी ये दोनों आकार काफी अलग होते हैं।
जब आपका पार्ट घूमता है, तो उसके द्वारा ट्रेस किए गए सबसे बड़े व्यास को मापें — इसमें फिक्स्चर, क्लैंप और बिना कटा हुआ स्टॉक शामिल है। यह संख्या स्विंग कॉलम के सामने दर्ज की जाएगी, टेबल कॉलम के सामने नहीं।
हेडस्पेस में 15 से 20 प्रतिशत की जगह छोड़ें। 480 मिमी की चौड़ाई वाला पार्ट तकनीकी रूप से 500 मिमी के झूले में फिट हो जाता है।
टेबल की भार वहन क्षमता उसके पुर्जों का वजन नहीं है। इसमें टेबल के ऊपर की सभी चीजें शामिल होती हैं: पुर्जा, फिक्स्चर, क्लैंप, वाइस, टोम्बस्टोन आदि। 20 किलो के एल्युमिनियम हाउसिंग के लिए एक स्टील प्लेट का वजन अकेले ही 25 किलो हो सकता है। अगर आप वजन करने के बजाय अनुमान लगा रहे हैं, तो इसे 1.5 से 2 से गुणा करें।
यह बात समतल घूर्णनशील मेज की तुलना में ट्रनियन पर अधिक मायने रखती है, क्योंकि भार स्थिर नहीं रहता — यह ±110° या ±120° तक झुका हुआ होता है और दो अक्षों द्वारा त्वरित होता है। प्रकाशित चित्र स्थिर स्थिति को दर्शाता है। अधिक भार वाला ट्रनियन टूटने से बहुत पहले ही अंतिम चरण में कंपन के रूप में दिखाई देता है।
प्रकाशित स्पिंडल-नोज़-टू-टेबल रेंज में एक दूसरे के ऊपर रखी तीन चीज़ों को समाहित करना होता है: फिक्स्चर की ऊंचाई, पार्ट की ऊंचाई और होल्डर सहित आपका सबसे लंबा टूल। 250 मिमी टूल असेंबली के साथ 100 मिमी फिक्स्चर पर 200 मिमी पार्ट के लिए 550 मिमी की आवश्यकता होती है - केवल यही बात तीन मशीनों को इस श्रेणी से बाहर कर देती है।
और झुकाव को याद रखें। 90° के कोण पर, आपके पार्ट की ऊंचाई ही उसकी चौड़ाई बन जाती है, और आपको जिस क्लीयरेंस की आवश्यकता थी वह एक अलग अक्ष पर स्थानांतरित हो जाती है।
अधिकांश भागों का कोण ±90° से अधिक नहीं होता। यदि आपका भाग भी उनमें से एक है, तो अतिरिक्त कोण के लिए भुगतान न करें।
अंडरकट, नेगेटिव ड्राफ्ट और पार्टिंग लाइन के नीचे की विशेषताओं के लिए टिल्ट एक्सिस को वर्टिकल से आगे ले जाना आवश्यक है। यहां मौजूद हर मॉडल ±110° या ±120° का झुकाव देता है। U-400D -20~±110° का झुकाव देता है — नेगेटिव साइड पर अतिरिक्त झुकाव, जिसकी मोल्ड बनाने वालों को सबसे ज्यादा परवाह होती है।
एक और महत्वपूर्ण निर्णय यहाँ लेना है: एक साथ 5-एक्सिस मशीनिंग, या 3+2 पोजीशनल मशीनिंग? कई वर्कशॉप के लिए इसका सीधा जवाब 3+2 है। पहले 3+2 पोजीशनल मशीनिंग बनाम एक साथ 5-एक्सिस मशीनिंग के बारे में पढ़ें — इससे मशीन में बदलाव की तुलना में आपके कंट्रोल और CAM संबंधी आवश्यकताओं में अधिक बदलाव आएगा।
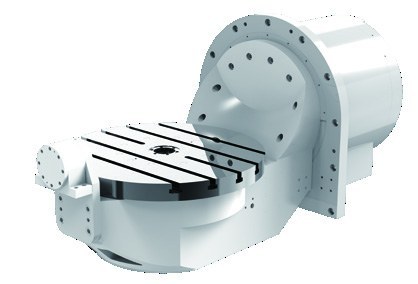
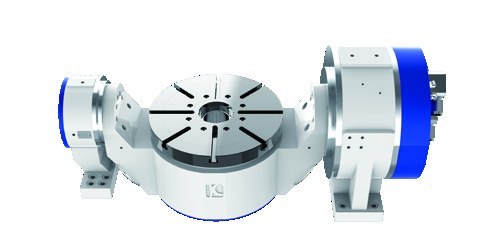
एक ट्रनियन (या क्रैडल) दो सपोर्ट के बीच लगे एक झुकाव अक्ष पर वर्कपीस को सहारा देता है, जिसके अंदर एक घूमने वाला C-अक्ष प्लैटर होता है। पार्ट झुकता और घूमता है; टूल नहीं घूमता। कैंटिलीवर के बजाय दोनों तरफ से सपोर्टेड होने के कारण, यह छोटे या मध्यम आकार के पार्ट के नीचे पांच अक्ष प्राप्त करने का सबसे मजबूत तरीका है - लेकिन इसका नुकसान आकार में होता है, क्योंकि भारी पार्ट के लिए कहीं अधिक मजबूत क्रैडल की आवश्यकता होती है।
तालिका A: क्या मेरा पुर्जा इसमें फिट होगा और क्या यह तालिका इसे संभाल पाएगी? तालिका B: क्या यह मेरी ज़रूरत की दर से काट सकती है? तालिका C: प्रकाशित घूर्णन अक्ष सटीकता। ये सभी आठ तालिकाएँ विस्तृत तालिका के भीतर स्थित हैं। 5-एक्सिस मशीनिंग सेंटर रेंज.
अपनी चारों संख्याओं को इस तालिका में देखें। इससे आमतौर पर आठ में से पांच या छह संख्याएँ हट जाती हैं, इससे पहले कि आप किसी एक स्पिंडल के विनिर्देश को देखें।
नमूना | संरचना | टेबल का आकार | झूला Ø | अधिकतम टेबल लोड | वर्तन कोण | स्पिंडल नोज से टेबल तक |
यू-260टी | ड्रिल-टैप | Ø260 | 400 मिमी | 80 किलो | एसी ±110° / 360° | 100–510 मिमी |
यू-320वी | खड़ा | Ø320 | 500 मिमी | 120 किलोग्राम | एसी ±120° / 360° | 50–640 मिमी |
यू-350वी | खड़ा | Ø350 | 500 मिमी | 150 किलोग्राम | एसी ±120° / 360° | 50–640 मिमी |
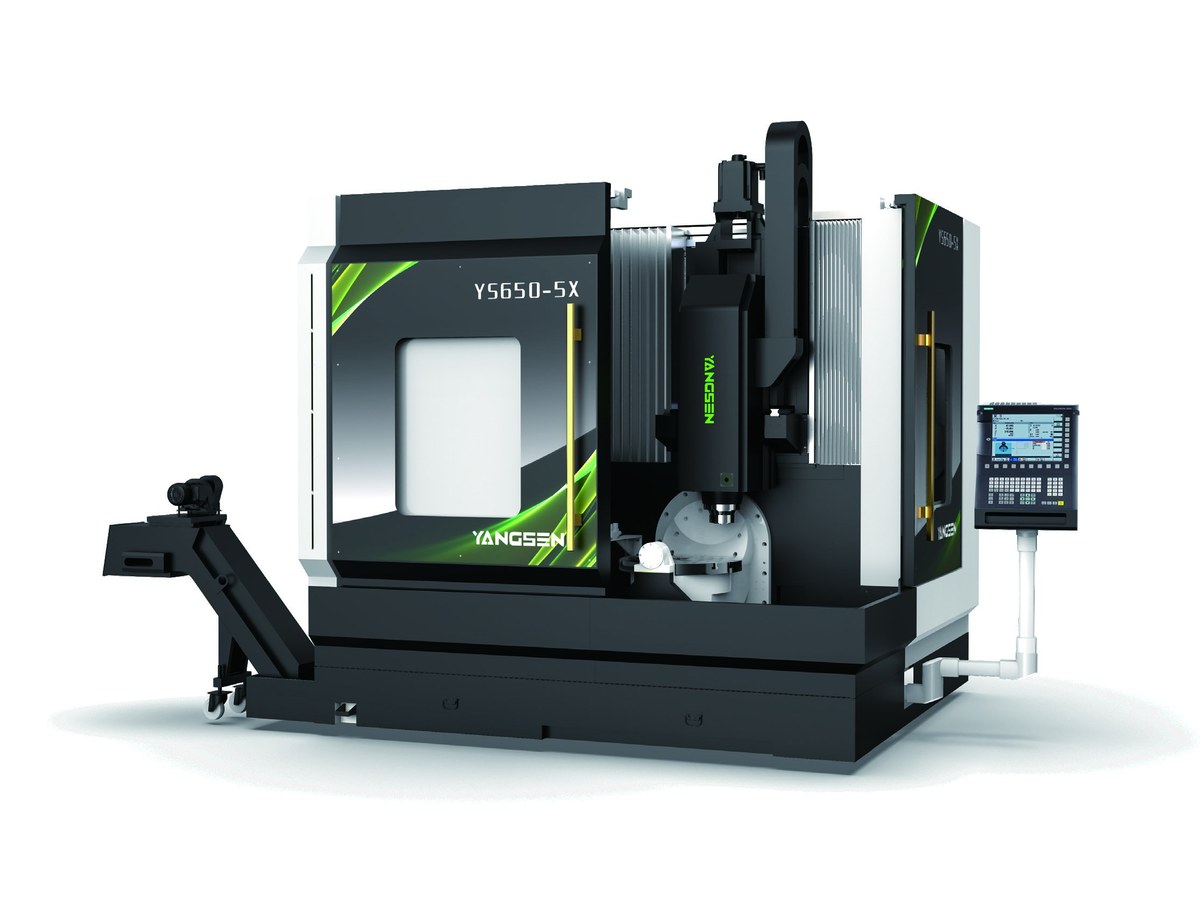
वाईएस-650-5एक्स | रैम-प्रकार | Ø650 | 650 मिमी | 300 किलोग्राम | B/C ±110° / 360° | 150–600 मिमी |
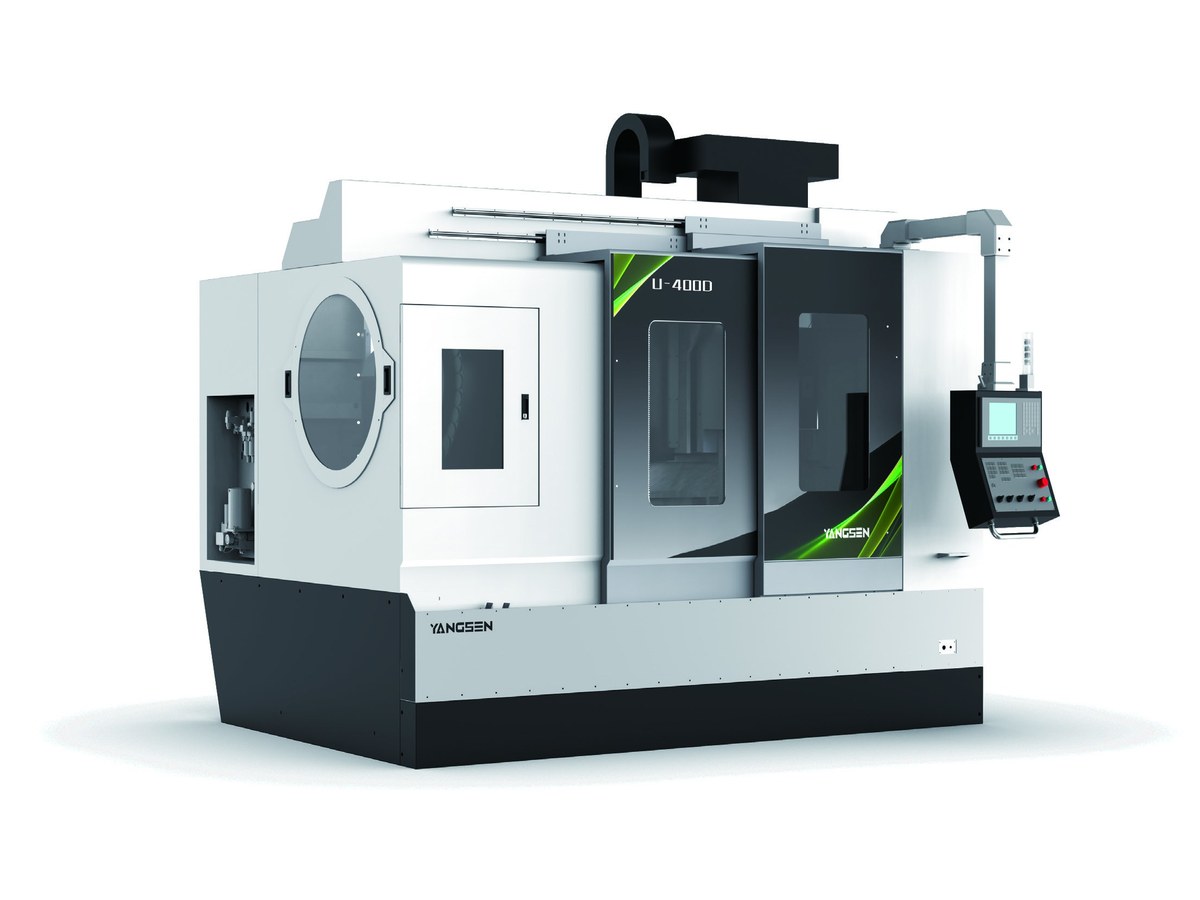
यू-400डी | पुल-प्रकार | Ø400 | 590 मिमी | 300 कि.ग्रा. (H) / 200 कि.ग्रा. (V) | एसी -20~±110° / 360° | 60–560 मिमी |
यू-400 | गैन्ट्री प्रकार | Ø400 | 590 मिमी | 300 कि.ग्रा. (H) / 200 कि.ग्रा. (V) | एसी ±110° / 360° | 150–600 मिमी |
यू-700 | गैन्ट्री प्रकार | Ø560 | 850 मिमी | 350 किलोग्राम | एसी ±120° / 360° | 150–650 मिमी |
यू-900 | गैन्ट्री प्रकार | Ø850 | 1,200 मिमी | 1,200 किलोग्राम | एसी ±120° / 360° | 130–730 मिमी |
नमूना | X/Y/Z यात्रा (मिमी) | धुरा | गति (आरपीएम) | शक्ति S1/S6 (किलोवाट) | तीव्र (मी/मिनट) | एसी की गति (आरपीएम/मिनट) | नियंत्रण | पदचिह्न (लंबाई × चौड़ाई × ऊंचाई) (मिमी) |
यू-260टी | 600/450/410 | बीटी30 डीडीएस | 20,000 | 3.7 / 5.5 | 24/24/24 | 50/80/100/250 | हुआझोंग / सिंटेक | 2300×2850×2750 |
यू-320वी | 700/590/590 | बीबीटी40 डीडीएस | 12,000 | 11 | 30/30/30 | 110/218/100/176 | हुआझोंग / सिंटेक | 2480×3260×2900 |
यू-350वी | 700/590/590 | बीबीटी40 डीडीएस | 12,000 | 11 | 30/30/30 | 110/218/100/176 | हुआझोंग / सिंटेक | 2480×3260×2900 |
वाईएस-650-5एक्स | 680/500/450 | एचएसके-ए63 मोटरयुक्त | 20,000 | 20 / 25 | 36/36/36 | 50/100 | सीमेंस-वन | 3000×3000×3500 |
यू-400डी | 1050/570/500 | एचएसके-ए63 मोटरयुक्त | 18,000 | 30 | 30/30/30 | 47/88.5 | सीमेंस / सिंटेक / एचएनसी | 3500×3300×3200 |
यू-400 | 460/550/450 | एचएसके-ए63 मोटरयुक्त | 20,000 | 15 | 30/30/30 | 45/85 | एचएनसी / सिंटेक / सीमेंस / हीडेनहेन | 3900×1780×2900 |
यू-700 | 700/800/500 | एचएसके-ए63 मोटरयुक्त | 20,000 | 15 | 30/30/30 | 30/30 | एचएनसी / सिंटेक / सीमेंस / हीडेनहेन / फैनुक | 3600×2500×3500 |
यू-900 | 950 / 900+160 / 600 | एचएसके-ए63 मोटरयुक्त | 18,000 | 30 | 30/30/30 | 60/70 | सीमेंस-वन / हीडेनहेन | 3900×2500×3300 |
घूर्णन अक्ष, चाप-सेकंड में।
नमूना | स्थिति निर्धारण सटीकता | repeatability |
यू-260टी | ए/सी 16 / 10 ″ | ए/सी 5 / 5 ″ |
यू-320वी | एसी ±8 / ±5″ | ए/सी 5″ |
यू-350वी | ए/सी 20 / 20 ″ | ए/सी 4 / 4 ″ |
वाईएस-650-5एक्स | बी/सी 10 / 10 ″ | बी/सी 4 / 4 ″ |
यू-400डी | ए/सी 20 / 10 ″ | ए/सी 4 / 4 ″ |
यू-400 | ए/सी 20 / 10 ″ | ए/सी 4 / 4 ″ |
यू-700 | एसी ±10 / ±10″ | एसी ±2″ |
यू-900 | ए/सी 8 / 8 ″ | ए/सी 4 / 4 ″ |
ये कोणीय आंकड़े हैं। इन्हें मिलीमीटर की सटीकता में आसानी से परिवर्तित नहीं किया जा सकता, क्योंकि दिखाई देने वाली त्रुटि इस बात पर निर्भर करती है कि कोई संरचना घूर्णन केंद्र से कितनी दूर स्थित है। 10 चाप-सेकंड की त्रुटि 100 मिमी त्रिज्या पर लगभग 0.005 मिमी और 500 मिमी पर लगभग 0.024 मिमी होती है। मशीन एक ही है, लेकिन परिणाम बिल्कुल अलग हैं।
प्रकाशित पैरामीटर परिवर्तन के अधीन हैं। कोटेशन देने से पहले वर्तमान स्पेसिफिकेशन शीट का अनुरोध करें।
विभिन्न क्षेत्रों में पुर्जों का मिलान भी काफी भिन्न होता है — हमारी विस्तृत जानकारी देखें। किन उद्योगों में वर्टिकल मशीनिंग सेंटर का उपयोग किया जाता है?.
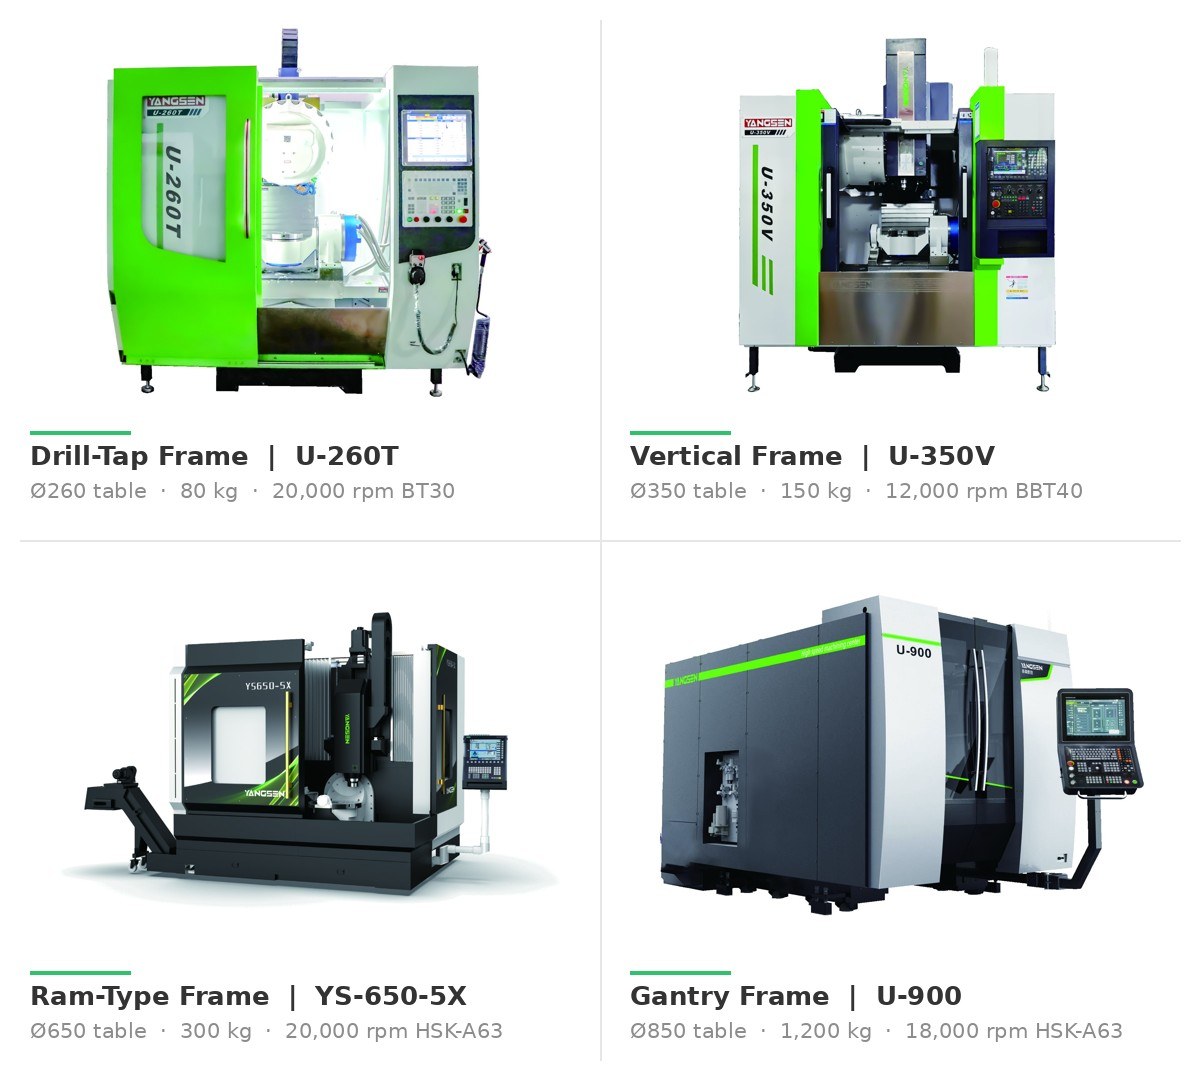
ड्रिल-टैप फ्रेम — U-260T → छोटा एल्युमिनियम 3C और हार्डवेयर, उच्च क्षमता। BT30 20,000 rpm पर, रोटरी टेबल 250 rpm/मिनट तक। यहाँ चक्र समय ही सबसे महत्वपूर्ण है। ज़रूरत से ज़्यादा बड़ा उपकरण न खरीदें: बड़ा टेबल केवल घूर्णन भार बढ़ाता है और गति धीमी कर देता है।
वर्टिकल फ्रेम — U-320V / U-350V → स्टेनलेस स्टील और सटीक मेकाट्रॉनिक पुर्जे। लगभग एक जैसे जुड़वां मॉडल: समान आकार, समान 11 kW / 47 Nm स्पिंडल, समान फुटप्रिंट, समान 500 mm स्विंग। अंतर डिस्क (Ø320 बनाम Ø350) और क्षमता (120 बनाम 150 kg) में है। इसलिए अपने उपकरण का वजन करें — 120 kg से कम वजन के लिए दोनों में से कोई भी चलेगा; इससे अधिक वजन के लिए U-350V उपयुक्त है।
रैम फ्रेम — YS-650-5X → एयरफ्रेम और यूएवी संरचनाएं जहां टूल को पहुंचना होता है। यह रैम स्पिंडल को गहरे गड्ढों और जटिल ज्यामितियों में बिना किसी अनावश्यक उभार के पहुंचाता है, और 36/36/36 मीटर/मिनट की गति के साथ यह इस रेंज में सबसे तेज़ रैपिड्स प्रदान करता है। ध्यान दें कि इसकी टिल्टिंग एक्सिस को B से दर्शाया गया है, न कि A से।
ब्रिज फ्रेम — U-400D → मोल्ड कोर, ग्रेफाइट इलेक्ट्रोड, लंबे फिनिशिंग चक्र। कठोरता का विशेषज्ञ: 1,050 मिमी X ट्रैवल, 30 kW स्पिंडल, और -20~±110° का झुकाव जो बिना री-फिक्सचरिंग के नेगेटिव ड्राफ्ट तक पहुँचता है। यांगसेन अपने Z-अक्ष को तुलनीय मॉडलों की तुलना में लगभग 30 प्रतिशत अधिक कठोर बताता है। ग्रेफाइट काटना है? ऑर्डर करते समय ग्रेफाइट पैकेज और मिस्ट कलेक्शन निर्दिष्ट करें।
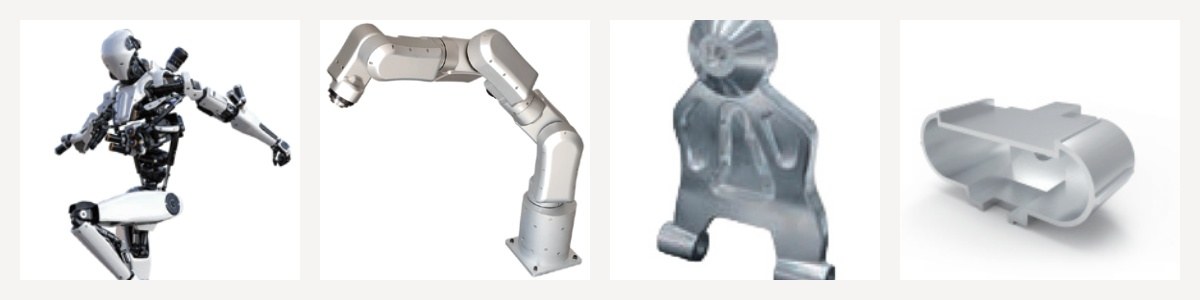
गैन्ट्री फ्रेम — U-400 / U-700 → प्रोटोटाइप, जोड़, मानवाकार रोबोट के घटक। क्रॉसरेल, सैडल और रैम, कम गतिमान द्रव्यमान। महत्वपूर्ण विवरण: ट्रनियन टेबल सीधे ब्रिज बेस से जुड़ी होती है, इसलिए इसकी घूर्णीय सटीकता रैखिक अक्षों से अलग होती है। यू-400 यह कॉम्पैक्ट विकल्प है; U-700 Ø850 स्विंग और 350 किलोग्राम तक का भार उठा सकता है। यांगसेन ने अपने अनुप्रयोगों में ह्यूमनॉइड रोबोट के पृष्ठीय हाथ के पोर और सिर के हिस्से शामिल किए हैं।
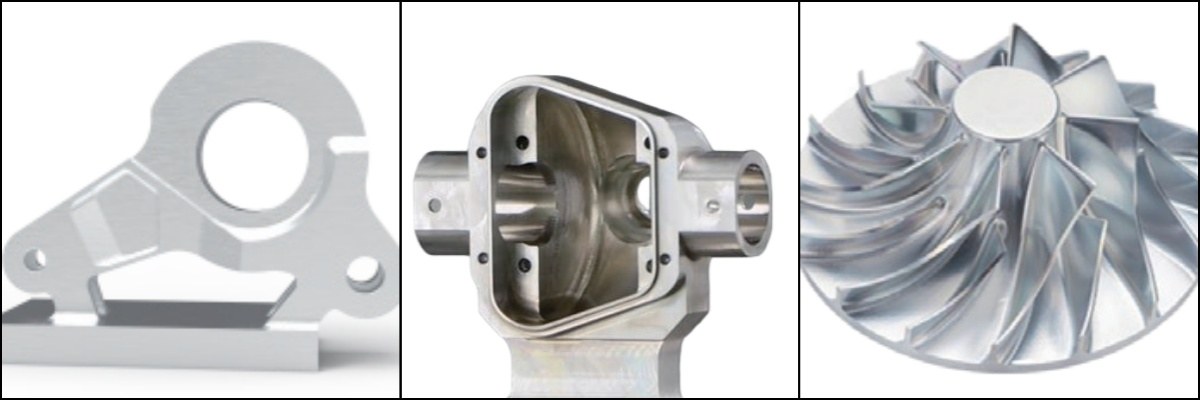
गैन्ट्री फ्रेम — U-900 → इंजन ब्लॉक, इम्पेलर और ब्लिस्क। व्यावहारिक रूप से यहाँ और कुछ नहीं है। इस श्रेणी की यह एकमात्र मशीन है जो वास्तव में भारी कास्टिंग को लेकर भी उसे ±120° तक झुका सकती है।
यह इंटरफ़ेस तीन चरणों में विकसित होता है, और यह सामग्री पर मैप हो जाता है।
कंट्रोल्स: हुआज़ोंग (एचएनसी), सिंटेक, सीमेंस, हीडेनहेन, फैनुक, मॉडल के अनुसार। अपने प्रोग्रामर्स की जानकारी और अपने स्थानीय सेवा नेटवर्क द्वारा समर्थित विकल्पों का पालन करें — बेड़े के बीच में ब्रांड बदलना महंगा पड़ता है, जिसका खर्च कोटेशन में कभी नहीं दिखता।
उपलब्धता मॉडल के अनुसार अलग-अलग होती है, इसलिए बजट बनाने से पहले पुष्टि कर लें।
संख्या देखने से पहले, सटीकता को उत्पन्न करने वाले कारकों पर ध्यान दें: तापीय समरूपता के लिए हेरिंगबोन कॉलम निर्माण, चौड़े-स्पैन गाइडवे, विरूपण-प्रवण बिंदुओं पर प्रबलित कास्टिंग, और डायरेक्ट-ड्राइव रोटरी अक्ष जो सॉफ्टवेयर में इसकी भरपाई करने के बजाय वर्म-गियर बैकलैश को दूर करते हैं।
फिर उद्धरणों की तुलना करते समय दो बातें ध्यान में आती हैं।
समान चीज़ों की तुलना करें। तालिका C कोणीय माप (आर्क-सेकंड में) दर्शाती है। कुछ प्रतिस्पर्धी इसी तालिका में मिलीमीटर में रैखिक स्थिति सटीकता दर्शाते हैं। दोनों मापन विधियाँ भिन्न हैं।
स्पेसिफिकेशन शीट एक दावा है, सबूत नहीं। पूछें कि इसे कैसे प्रदर्शित किया जाएगा - बॉल बार टेस्टिंग गोलाकार इंटरपोलेशन और वर्गाकारता की मानक जाँच है। यांगसेन रिमोट वीआर फ़ैक्टरी ऑडिट भी करता है, इसलिए आप बिना फ्लाइट बुक किए अपनी मशीन का परीक्षण होते हुए देख सकते हैं। उपलब्ध सबसे सस्ता ड्यू डिलिजेंस।
“बड़ी मेज ज़्यादा सुरक्षित विकल्प है।” मेज के आकार के साथ घूर्णन द्रव्यमान का पैमाना बदलता है। 250 आरपीएम/मिनट तक की गति वाली U-260T की तुलना 60/70 आरपीएम/मिनट की गति वाली U-900 से करें। छोटे पुर्जों पर, जिनमें बार-बार झुकाव की ज़रूरत होती है, बड़ी मशीन धीमी साबित होती है — और इसके लिए आपको ज़्यादा कीमत चुकानी पड़ती है।
“एक 5-एक्सिस मशीन खरीदें और आप जटिल पुर्जे बना सकते हैं।” मशीन तो आधी बात है। CAM रणनीति, सही पोस्ट-प्रोसेसर और टूल-एक्सिस नियंत्रण को समझने वाला ऑपरेटर बाकी चीजें हैं, और आमतौर पर पहले साल में यही सबसे बड़ी बाधा होती हैं। सॉफ्टवेयर और प्रशिक्षण के लिए अभी बजट बनाएं, अठारह महीने बाद नहीं।
प्रश्न: ट्रनियन और टेबल-टू-टेबल में क्या अंतर है?
ए: एक ट्रनियन दो बियरिंग के बीच झुकाव अक्ष को सहारा देता है, जिसके भीतर रोटरी प्लैटर होता है। टेबल-टू-टेबल डिज़ाइन में एक रोटरी टेबल को एक अलग टिल्टिंग टेबल पर रखा जाता है। दिए गए आकार के लिए ट्रनियन अधिक मजबूत होता है, यही कारण है कि इसका उपयोग छोटे और मध्यम आकार के पुर्जों में अधिक होता है।
प्रश्न: ये मशीनें कितने भारी पुर्जे उठा सकती हैं?
ए: मॉडल के अनुसार 80 किलोग्राम से 1,200 किलोग्राम तक, फिक्स्चर सहित। यू-400 और यू-400डी में, क्षैतिज और ऊर्ध्वाधर स्थिति के लिए क्षमता अलग-अलग बताई गई है क्योंकि ट्रनियन के झुकने पर भार पथ बदल जाता है।
प्रश्न: क्या एक साथ 5 अक्षों का उपयोग करना है, या 3+2 अक्षों का उपयोग करना पर्याप्त है?
ए: उत्पादन कार्य के एक बड़े हिस्से के लिए, 3+2 पर्याप्त है और इसे प्रोग्राम करना और इसके लिए कर्मचारियों को नियुक्त करना आसान है। एक साथ गति निरंतर मुक्त-आकार की सतहों पर अपना महत्व साबित करती है - जैसे कि इंपेलर, ब्लिस्क, टरबाइन ब्लेड।
प्रश्न: BT30, BBT40 या HSK-A63?
ए: इसे बजट के हिसाब से नहीं, बल्कि सामग्री और कटाई की गहराई के हिसाब से चुनें। उच्च आरपीएम पर छोटे एल्यूमीनियम के लिए BT30, मिश्रित एल्यूमीनियम और स्टील के लिए BBT40, और टाइटेनियम, टूल स्टील और लंबी दूरी की फिनिशिंग के लिए HSK-A63 का उपयोग करें।
प्रश्न: मुझे अपनी भूमिका के लिए अनुशंसा कैसे मिलेगी?
ए: कृपया चार चीज़ें भेजें: सामग्री, कुल आयाम, आवश्यक सहनशीलता (टॉलरेंस) और अनुमानित वार्षिक मात्रा। ड्राइंग या STEP फ़ाइल भेजने से प्रक्रिया तेज़ हो जाती है।
स्पिंडल की गति और कंट्रोल ब्रांड पर विचार करने से पहले, ये चार नंबर आठ मशीनों को एक या दो तक सीमित कर देते हैं - और ये आपको ऐसी मशीन खरीदने से रोकते हैं जो कागज़ पर तो सही दिखती है लेकिन आपके पार्ट को संभाल नहीं पाएगी।
फिर तीन चीजें मांगें: आपकी शॉर्टलिस्ट के लिए स्पेसिफिकेशन शीट, एक रिमोट वीआर फैक्ट्री ऑडिट और आपके ड्राइंग के आधार पर एक मॉडल की सिफारिश।
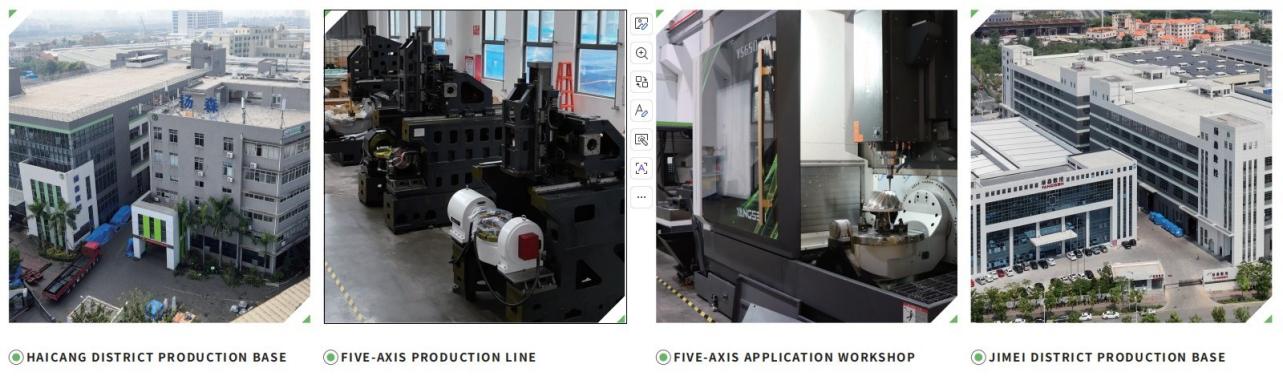
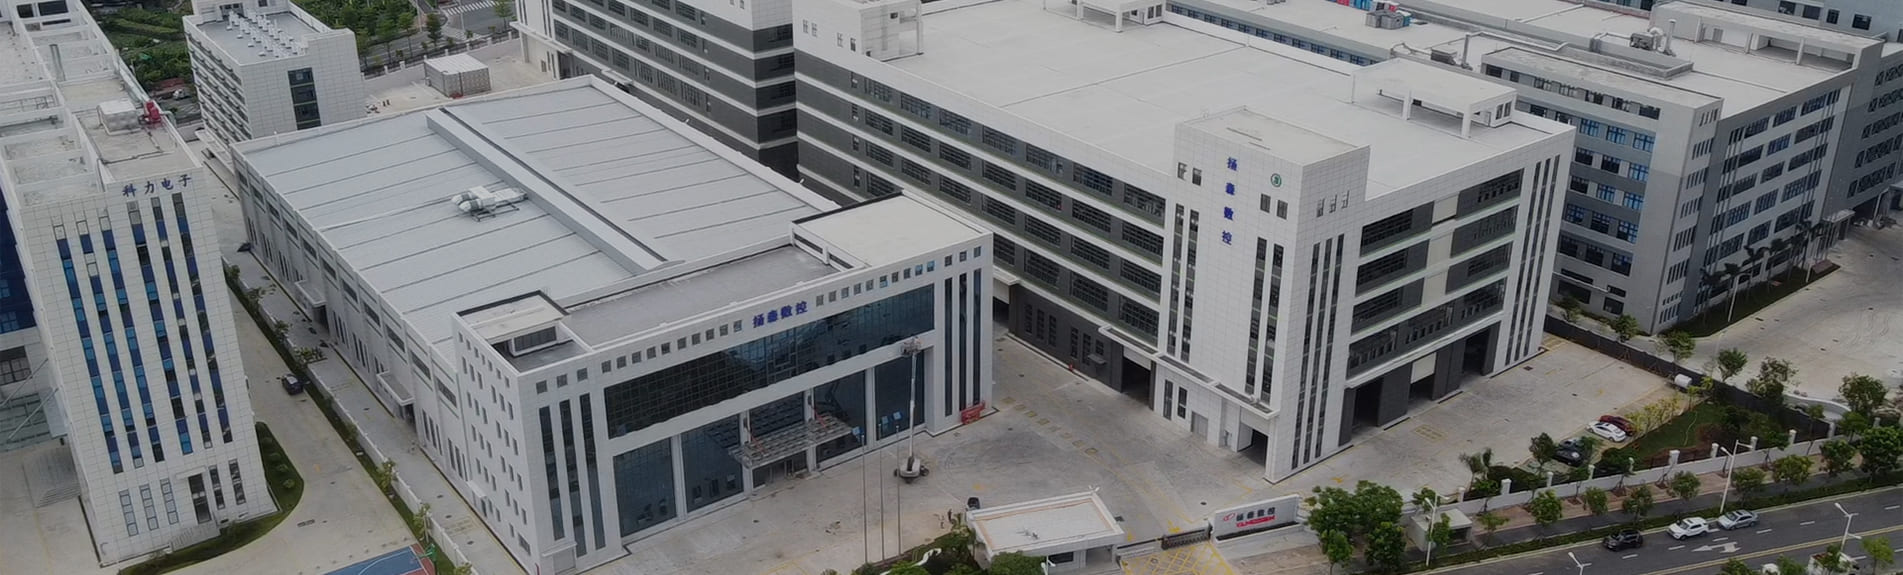
पांच अक्षीय उत्पादन लाइन और अनुप्रयोग कार्यशाला, हैकांग और जिमेई जिला आधार।
हमें वह हिस्सा भेजें। हम आपको बताएंगे कि वह आठों में से किस पर फिट बैठता है — और अगर जवाब 'इनमें से किसी पर नहीं' है तो हम आपको यह भी बता देंगे।
अपनी उत्पादन आवश्यकताओं के लिए सही सीएनसी मशीनिंग समाधान खोजने के लिए सीएनसी यांगसेन से संपर्क करें।